⏱ زمان مطالعه: 11 دقیقه
اجرای صحیح سیستم شناسایی فیزیکی در انبارهای صنعتی، به همان اندازهای که به طراحی منطقی ساختار کدگذاری وابسته است، نیازمند دقت در پیادهسازی و الصاق فیزیکی شناساگرهاست. حتی اگر دیتابیس سیستم مدیریت انبار (WMS) بینقص باشد، یک لیبل کج، تاریک، کثیف، یا جداشده از روی بازوی راک میتواند فرایند چیدن و انبارش را مختل کرده و خطاهای اسکن بارکد را به شکل تصاعدی افزایش دهد. اجرای فرایند برچسبگذاری روی مقاطع فولادی قفسهبندی نیازمند دستورالعملهای فنی مشخص در زمینه آمادهسازی شیمیایی سطوح، ارگونومی اپراتور و فیزیک چسبندگی است تا برچسبها در طول چرخه عمر مفید خود دچار فرسایش زودهنگام نشوند.
پیشنیازها و اصول شستوشوی سطح پیش از الصاق
رنگآمیزی بازوهای قفسهبندی راک پالت معمولاً با پوشش پودری الکترواستاتیک (Powder Coating) انجام میشود. این سطوح پس از تولید و در جریان حملونقل و نصب سازه، مقادیر فراوانی غبار معلق، ذرات روغنی حاصل از ماشینآلات مونتاژ و لایهای از آلودگیهای شیمیایی به خود جذب میکنند. تشکیل پیوند مولکولی پایدار میان چسب برچسب (Pressure Sensitive Adhesive – PSA) و سطح فولاد، نیازمند حذف کامل این آلودگیها و ایجاد انرژی سطحی مناسب است. اگر سطح بازو پیش از الصاق تمیز نشود، ذرات معلق به سطح چسبنده متصل شده و چسب بهجای پوشش فلزی، روی یک لایه ناپایدار از دوده و چربی مینشیند که ظرف چند هفته تا چند ماه موجب بلند شدن گوشههای لیبل میشود.
راهنمای جامع این موضوع: آدرسدهی و لیبلگذاری انبار
محلول استاندارد برای آمادهسازی سطوح پیش از نصب لیبل، مخلوط ۵۰ تا ۷۰ درصدی ایزوپروپیل الکل (IPA) با آب مقطر است. ایزوپروپیل الکل چربیهای صنعتی، گریس و لکههای سبک را بدون آسیبرساندن به پیگمنتهای رنگ الکترواستاتیک در خود حل میکند و سرعت تبخیر آن به اندازهای است که رطوبت روی سازه باقی نمیگذارد. شویندههای صابونی خانگی یا تینرهای روغنی صنعتی گزینههای نامناسبی هستند؛ صابون لایهای نازک از سورفکتانت باقی میگذارد که تماس مستقیم چسب با سطح را مختل میکند و تینرهای پایه نفتی ممکن است پوشش رزینی رنگ بازو را نرم یا لایهای چرب از هیدروکربن بر جای بگذارند.
دمای محیط و سطح در زمان نظافت و چسباندن نقشی محوری در تشکیل پیوند دارد. دمای سطح بازو هنگام الصاق باید در بازه ۱۵ تا ۲۵ درجه سانتیگراد باشد. در انبارهای سردخانهای یا سوله در فصول سرد که دمای بازو کمتر از ۱۰ درجه است، چسب پلیمری خاصیت چسبندگی اولیه (Initial Tack) خود را از دست داده و سفت میشود. برای تمیزکاری، از دستمالهای میکروفایبر بدون پرز استفاده کنید. روش دو دستمالی توصیه میشود: دستمال اول آغشته به محلول الکلی برای پاک کردن جرم، و دستمال دوم خشک و تمیز برای جمعآوری مایع حلشده پیش از تبخیر خودبهخودی. پس از پاکسازی، حداقل ۹۰ ثانیه زمان بدهید تا سطح کاملاً خشک شود.
بیشتر بخوانید: علت کنده شدن لیبل از قفسه انبار
تعیین ارتفاع استاندارد دید و ارگونومی اسکن اپراتور
محل قرارگیری لیبل باید بر اساس نحوه خواندن آن توسط نیروی انسانی یا تجهیزات مکانیزه تعیین شود. خطای رایج در اجرای پروژههای الصاق، چسباندن لیبلها در یک مختصات کاملاً هندسی و یکنواخت نسبت به لبه فوقانی هر تیر بدون در نظر گرفتن زاویه دید انسان یا پرتو نور اسکنر است. در طبقههای همکف و سطح دسترسی مستقیم اپراتور پیاده، زاویه دید مطلوب خط مستقیمی است که چشم فرد ایستاده را با شیب ملایم ۱۵ درجه به سمت پایین به نشانه متصل میکند. ارتفاع استاندارد مرکز دید اپراتور در حالت ایستاده بین ۱۴۰ تا ۱۶۰ سانتیمتر از سطح کف زمین متغیر است.
برای طبقات مختلف قفسه راک، استراتژی ارتفاعی زیر اعمال میشود:
بیشتر بخوانید: کاربرد لیبل مگنتی در قفسه بندی انبار
- طبقه اول (سطح زمین): لیبل روی وجه جلویی بازوی بار اول، در فاصله ۲ تا ۴ سانتیمتری از لبه بالایی بازو نصب میشود. اگر بار روی زمین قرار میگیرد و بازویی در کف وجود ندارد، لیبلهای راهنمای کف بر روی ستون یا زمین زیر لایه محافظ رزینی نصب میشوند.
- طبقات میانی (همتراز چشم – ارتفاع ۱ تا ۲ متر): لیبل دقیقاً روی وجه عمودی بیرونی بازو در ارتفاعی که اپراتور پیاده بدون خم کردن گردن یا زانو، زاویه مستقیم ۹۰ درجه نسبت به سطح بارکد داشته باشد، چسبانده میشود.
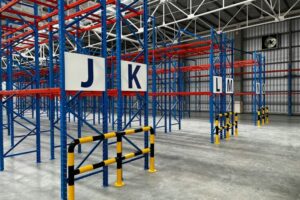
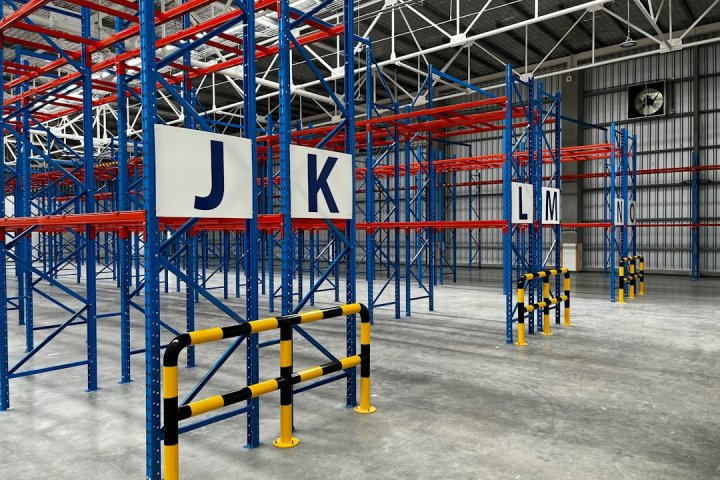
- طبقات فوقانی (خارج از دسترس دسترسی اپراتور پیاده): در قفسههای مرتفع که بارها با لیفتراک جابهجا میشوند، خواندن بارکد توسط اسکنرهای دوربرد (Long-range) از داخل کابین ماشین انجام میگیرد. بازتاب نور پرتوهای پروژکتورهای سقف سوله بر روی روکش براق لیبلهای بالایی میتواند مانع خواندن بارکد شود؛ بنابراین زاویه برخورد نور اسکنر باید بین ۳۰ تا ۴۵ درجه نسبت به خط عمود بر بارکد تنظیم شود، یا از لیبلهای طبقهبندی چندگانه روی بازوی طبقه اول استفاده گردد.
فرض کنید در یک سالن انبار قطعات، بازوی طبقه دوم در ارتفاع ۲۴۰ سانتیمتری نصب شده است. اگر اپراتور پیاده با تبلت صنعتی نیاز به ثبت ورود کالا داشته باشد، بالا بردن مداوم دست یا گردن کشیدن به مدت چند ساعت، خطای انسانی و خستگی را افزایش میدهد. راهکار فنی در این حالت، تجمیع کدهای سطوح بالایی بر روی لیبلهای تجمیعی عمودی (Totem Label) روی ستون یا نصب لیبل در لبه زیرین بازو با یک شیبدهنده زاویهدار پلاستیکی است تا صفحه بارکد روبهپایین متمایل شود و زاویه عمود با خط اسکن به وجود آید.
جهت چسباندن، همراستاسازی و توزیع هندسی بارکدها
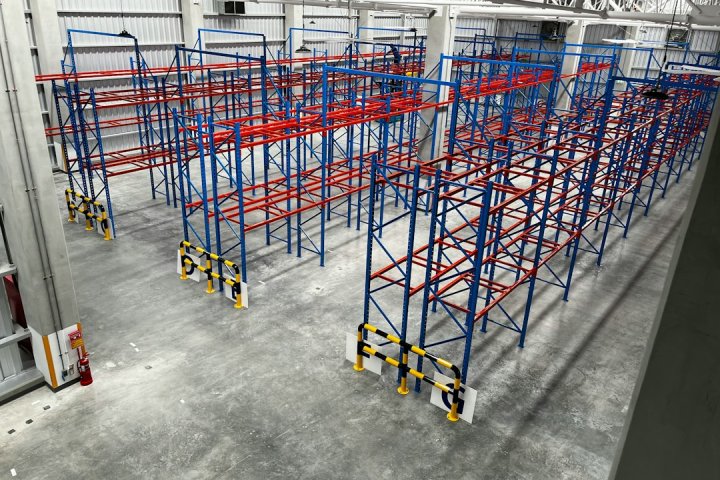
جهتگیری فیزیکی لیبل روی پروفیل بازوی راک باید با اصول مکانیک انبارش همگام باشد. به عنوان یک اصل ثابت، لیبلها نباید در مسیر ضربه شاخک لیفتراک یا نقاط تماس مستقیم پالت با بازو قرار گیرند. شاخکهای لیفتراک هنگام ورود به دهانه پالت ممکن است به سطح بالایی بازوی فولادی اصطکاک وارد کنند. به همین علت، لیبل باید حداقل ۲ سانتیمتر از لبه بالایی و پایینی بازو فاصله داشته باشد تا فرورفتگی یا سایش ناشی از پالت و شاخک به ساختار آن صدمه نزند.
مطلب مرتبط: استاندارد فاصله قفسه ها در انبار
در خصوص جهتگیری چاپ بارکد روی لیبل، دو رویکرد اصلی وجود دارد: حالت نردهای (Picket Fence) که خطوط عمودی بارکد در راستای محور افقی بازو قرار دارند، و حالت نردبانی (Ladder) که خطوط افقی بر روی بازو قرار میگیرند. در قفسههای راک استاندارد، به دلیل سهولت حرکت افقی پرتو لیزر یا زاویه دید عریض ایمیجرها، بارکدهای خطی یکبعدی معمولاً در وضعیت نردهای چاپ و چسبانده میشوند. این چیدمان باعث میشود انحنای اندک بازو تحت بار سنگین، خوانش پترن بازتاب نوری بارکد را مخدوش نکند.
یکی از اشتباهات فراوان، عدم استفاده از ابزارهای فاصلهگذاری و اتکای اپراتور به تخمین چشمی در تعیین فاصله چپ و راست لیبل در دهانه سلول است. برچسب هر موقعیت بار باید دقیقاً در مرکز هندسی همان دهانه پالت یا با یک آفست ثابت (مثلاً همواره ۱۵ سانتیمتر سمت چپ پالت) نصب شود. پراکندگی موقعیت لیبل در سلولهای مجاور باعث سردرگمی اپراتور لیفتراک میشود، چرا که راننده برای یافتن بارکد مدام چشم خود را روی طول بازو حرکت میدهد که این امر ریتم کاری را کند میکند.
مطلب مرتبط: سیستم پایش دما و رطوبت انبار
مراحل عملیاتی پیادهسازی و ابزارهای موردنیاز
اجرای استاندارد الصاق نیازمند تجهیزات ساده اما دقیق است. اجرای کار بدون این ادوات، ریسک حبابگرفتگی، چینخوردگی و چسبندگی ضعیف را بالا میبرد. ابزارهای اصلی شامل شابلون اندازهگیری مغناطیسی، غلتک دستی فشار لاستیکی (Rubber Seam Roller)، پد تمیزکننده بدون پرز، و بطری اسپری حاوی ایزوپروپیل الکل است.
- علامتگذاری مبنا با شابلون: یک خطکش یا شابلون مغناطیسی روی بازوی راک مستقر کنید که فاصله از پیش تعیینشده از پین ایمنی ستون یا انتهای پالت را قفل کند. از ماژیکهای رنگی یا ابزارهایی که اثر دائمی ناخواسته باقی میگذارند روی سطح روکش استفاده نکنید.
- نظافت موضعی: محل الصاق را با اسپری الکل و دستمال پاک کرده و اجازه دهید کاملاً خشک شود. دست با سطح تمیزشده تماس پیدا نکند.
- جداسازی اولیه روکش چسب (Liner): حدود ۲ سانتیمتر از لایه محافظ سیلیکونی پشت لیبل را از یک طرف باز کنید. چسب آزاد شده نباید توسط انگشت لمس شود زیرا چربی پوست قدرت چسبندگی آن نقطه را از بین میبرد.
- تثبیت نقطه مرجع: لبه آزادشده را با تراز شابلون مماس کرده و روی بازو بچسبانید. با یک انگشت نقطه شروع را محکم کنید تا از چرخش زاویهای برچسب جلوگیری شود.
- چسباندن ممتد: در حالی که با یک دست روکش سیلیکونی را به آرامی از زیر برچسب به عقب میکشید، با دست دیگر یا یک کاردک نرم پلاستیکی، از مرکز به سمت لبهها فشار وارد کنید تا هوا از زیر فیلم خارج شود.
- تثبیت چسب با غلتک لاستیکی: چسبهای اکریلیک پایه حلال برای رسیدن به حداکثر اتصال نیازمند فعالسازی فشاری (Pressure Activation) هستند. با استفاده از غلتک لاستیکی، حداقل دوبار با فشار یکنواخت دست روی کل طول لیبل، به ویژه گوشهها و لبهها، بغلتانید.
عدم اجرای مرحله غلتکزنی باعث میشود تنها ۳۰ تا ۴۰ درصد از سطح چسب لیبل با میکروساختارهای زبر رنگ بازو تماس فیزیکی پیدا کند. در نتیجه، به مرور زمان نفوذ رطوبت و ذرات معلق از گوشههای متصلنشده آغاز شده و برچسب لایه به لایه کنده میشود.
مطلب مرتبط: استاندارد UNSPSC در انبارداری
چکلیست بازرسی و کنترل کیفیت پس از الصاق
پس از اتمام عملیات برچسبگذاری در هر راهرو یا دهانه راک، سرپرست تیم اجرایی یا مسئول کنترل کیفیت انبار باید صحت عملیات را بررسی کند. این ارزیابی باید هم از نظر سلامت ساختاری لیبل و هم از منظر تعامل آن با تجهیزات اسکن انبار انجام پذیرد.
| آیتم بازرسی | روش بررسی | معیار پذیرش | اقدام اصلاحی در صورت رد |
|---|---|---|---|
| چسبندگی لبهها | لمس فیزیکی گوشهها با ناخن دست | عدم بلندشدگی یا آزادی در هر ۴ گوشه | برش گوشه معیوب یا تعویض کل لیبل |
| عدم وجود حباب | بررسی چشمی زیر نور مایل | سطح کاملاً تخت بدون هوای محبوس | خروج هوا با سوزن نازک و غلتکزنی مجدد |
| تراز افقی | تراز مغناطیسی یا شابلون نسبت به لبه تیر | حداکثر زاویه انحراف کمتر از ۱ درجه | جدا کردن، تمیزکاری مجدد سطح و نصب نو |
| خوانش اسکنر در فاصله کاری | تست با هندهلد انبار از فاصله استاندارد | اسکن موفق در اولین تلاش ظرف ۱ ثانیه | بررسی چاپ، زاویه نور محیط یا تعویض |
| عدم آسیب به سطح بارکد | بررسی چشمی خط و خش ناشی از کاردک | سالم بودن لمینت محافظ و خطوط چاپ | تعویض فوری لیبل آسیبدیده |
توجه داشته باشید که چسبهای حساس به فشار بر پایه رزینهای اکریلیک، بلافاصله پس از نصب به ۱۰۰ درصد توان چسبندگی خود نمیرسند. پیوند شیمیایی اولیه معمولاً پس از ۲۰ دقیقه برقرار میشود، اما فرایند سختشوندگی و جریان یافتن کامل چسب در ناهمواریهای سطح رنگ پودری بین ۲۴ تا ۷۲ ساعت زمان میبرد. بنابراین، آزمونهای سایش سنگین یا بارگذاری پالتی پرفشار در همان ساعات اولیه پس از نصب نباید انجام گیرد تا چسب به بلوغ پیوندی پایدار برسد.
مطلب مرتبط: استاندارد ایران کد چیست
موقعیتهای استثنایی و چالشهای نصب روی سازههای راک
در پروژههای عملیاتی، مقاطع سازه همواره بازوهای صاف و بدون مانع نیستند. یکی از رایجترین چالشها، برخورد لیبل با حفرههای اتصال بازو به ستون، سوراخهای پین ایمنی، یا سوراخهای مشبک روی مقاطع تیر است. برچسب بارکد به هیچ عنوان نباید روی سوراخ، لبه فرورفته یا خط جوش بازوی راک نصب شود. هرگونه ناهمواری در زیر برچسب باعث دفرمه شدن هندسی خطوط بارکد شده و پرتو اسکنر را منحرف میکند. اگر فضای مسطح کافی روی نمای بازو وجود ندارد، باید از لیبلهای با عرض کمتر استفاده کرد یا موقعیت نصب را به بخش مسطح داخلیتر دهانه انتقال داد.
محیطهای سردخانهای زیر صفر درجه نیز چالش اجرایی دیگری هستند. در صورتی که قفسهبندی قبلاً به دمای زیر صفر رسیده باشد، الکل ایزوپروپیل روی سطح یخ نمیزند اما چسب لیبلهای معمولی در تماس با سطح منجمد بلافاصله کریستالیزه شده و میشکند. در این محیطها باید منحصراً از لیبلهای دارای چسب پایه هاتملت سرما دوست (Freeze-grade adhesive) استفاده شود، یا پیش از نصب لیبل در آن نقطه خاص، سطح بازو با استفاده از سشوار صنعتی حرارتدهی ملایم شود تا دمای موضع به بالای ۵ درجه سانتیگراد برسد و بلافاصله پس از نصب غلتکزنی فشرده صورت گیرد.
مطلب مرتبط: علائم استاندارد بین المللی روی کارتن انبار
پرسشهای پرتکرار درباره نصب لیبل قفسه راک
چرا لبههای لیبل پس از گذشت چند هفته از روی بازوی راک بلند میشوند؟
علت اصلی این پدیده، عدم چربیزدایی مناسب قبل از الصاق، وجود گرد و غبار روی رنگ پودری بازو، یا عدم اعمال فشار کافی با غلتک لاستیکی در زمان نصب است. همچنین استفاده از لیبلهای کاغذی یا چسبهای ضعیف عمومی بهجای چسبهای پایدار صنعتی با گرید فولاد پودری، از دلایل مهم این نقص محسوب میشود.
آیا میتوان لیبل جدید را مستقیماً روی لیبل قدیمی قفسه چسباند؟
تنها در صورتی این کار مجاز است که لیبل قدیمی از جنس پلیاستر یا متالایز کاملاً یکپارچه، بدون لبههای بلندشده و بدون آلودگی روغنی باشد و لیبل جدید نیز قابلیت پوشانندگی کامل (Opaque/Blockout) برای جلوگیری از خوانده شدن بارکد زیرین را داشته باشد. اگر لیبل قبلی کاغذی، پاره یا پوسته شده است، باید پیش از نصب شناساگر جدید، به طور کامل با کاردک پلاستیکی و حلال پاکسازی شود.
مطلب مرتبط: سیستم کدینگ مسک MESC
بهترین فاصله لیبل از محل تقاطع بازو و ستون چقدر است؟
حداقل فاصله ایمن ۱۰ تا ۱۵ سانتیمتر از محل اتصال بازو به ستون (کانکتور بازو) است. این فاصله تضمین میکند که حضور پینهای ایمنی، لچکیهای تقویتی ستون، یا لبه پالتهایی که در لبه بیرونی دهانه قرار میگیرند، مانع دید اپراتور یا پرتو اسکنر نشوند.
برای جلوگیری از بازتاب نور لامپهای انبار روی روکش لیبل چه باید کرد؟
استفاده از روکش محافظ لمینت مات (Matte Overlaminate) بهجای لمینت براق بهترین راهکار فنی است. پوششهای مات نور مستقیم پروژکتورهای سقف را پخش کرده و از ایجاد لکه نوری سفید بر روی سطح بارکد که مانع رمزگشایی توسط دوربین اسکنر میشود، جلوگیری میکنند.