⏱ زمان مطالعه: 11 دقیقه
مفهوم اردر پیکینگ و تاثیر مستقیم آن بر هزینه عملیاتی انبار
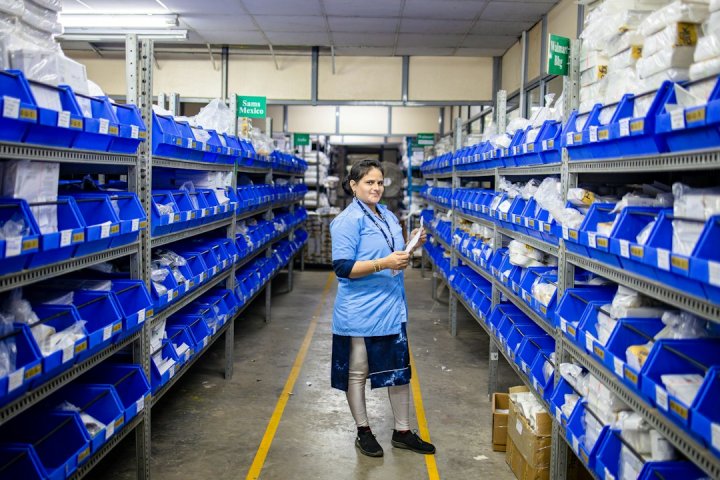
فرایند اردر پیکینگ یا جمعآوری سفارش به مراحلی گفته میشود که طی آن اقلام مشخص از فضاهای نگهداری، قفسهها یا پالتهای داخل انبار برداشته میشوند تا مطابق با سفارش مشتری بستهبندی و ارسال گردند. این فرایند بیش از نیمی از هزینههای جاری عملیات انبارداری را به خود اختصاص میدهد، چرا که نیروی انسانی زمان زیادی را صرف جابهجایی میان راهروها، یافتن موقعیت دقیق قفسهها و تأیید بارکد کالاها میکند. مسافت طیشده توسط نیروی جمعآوری سفارش، عامل اصلی اتلاف زمان و انرژی در زنجیره تحویل کالا است.
هنگامی که چیدمان انبار با استراتژی درستی از جمعآوری سفارش پشتیبانی نشود، تداخل حرکت در راهروها، استهلاک تجهیزاتی نظیر جک پالت دستی صنعتی یا کانوایرها و افزایش احتمال بروز خطای انسانی در تحویل کالای اشتباه پدید میآید. کاهش زمان تردد از طریق انتخاب الگوی متناسب با نوع کالا و تنوع بار، اصلیترین هدف مهندسی فرایند انبار است. انتخاب روش مناسب وابسته به تعداد اقلام در هر سفارش (Lines per order)، حجم فیزیکی کالا، ابعاد سالن نگهداری و زمانبندی ارسال مرسولات تعیین میشود.
به عنوان یک مثال فرضی، فرض کنید یک مرکز پردازش قطعات یدکی خودرو در طول روز با پانصد سفارش خرد شامل دو تا سه قطعه مواجه است. اگر فرد سفارشچین برای هر قلم کالا تمام طول سالن انبار را بپیماید، بازدهی عملیات به شدت سقوط کرده و گلوگاه ترخیص محمولهها رخ میدهد. اصلاح این وضعیت، نیازمند تغییر الگوی مسیردهی و تجمیع مأموریتها در قالب مدلهای علمی تفکیک اقلام است.
راهنمای جامع این موضوع: انبارداری صنعتی
پیکینگ تک سفارشی یا گسسته (Discrete Order Picking)
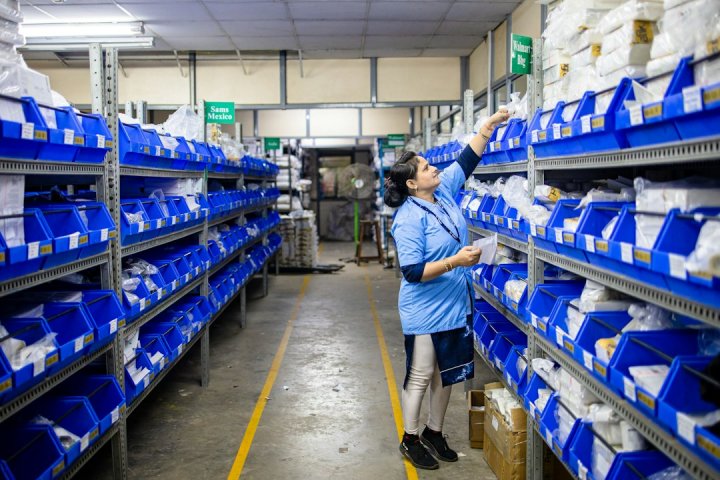
سادهترین و اولیهترین شیوه در میان انواع روش های اردر پیکینگ، روش گسسته یا تک سفارشی نام دارد. سازوکار این روش بر این مبنا استوار است که یک کاربر، مسئولیت پردازش کامل یک فاکتور سفارش را از ابتدا تا انتها بر عهده میگیرد. شخص با همراه داشتن لیست فیزیکی یا دستگاه بارکدخوان (RF Scanner)، در راهروها حرکت کرده و تمامی خطوط همان فاکتور را جمعآوری میکند. پس از تکمیل کالاها و تحویل آن به بخش بستهبندی، سفارش بعدی آغاز میشود.
این روش به ویژه در شرایطی کاربرد دارد که حجم فیزیکی اقلام بزرگ باشد، یا هر سفارش شامل تنوع بسیار بالایی از کالاها باشد به گونهای که چرخدستی پیکینگ با یک سفارش پر شود. فروشگاههای اینترنتی B2B که فاکتورهای طولانی با تعداد اقلام زیاد دارند، اغلب از این سازوکار به شکل طبیعی استفاده میکنند. از مزایای بارز این متد، سادگی در پیادهسازی و کاهش بسیار چشمگیر اشتباهات در قاطی شدن اقلام مشتریان است؛ چرا که در هر لحظه تنها یک فاکتور روی میز کار قرار دارد.
بیشتر بخوانید: روش fifo و lifo در انبار
نقطه ضعف جدی روش تک سفارشی، اتلاف وحشتناک زمان در مسیر رفت و برگشت است. اگر در پنج سفارش پیاپی، یک قلم خمیردندان ثبت شده باشد، نیروی انبار مجبور است پنج بار فاصله بین ایستگاه بستهبندی تا قفسه خمیردندان را بپیماید. اشتباه متداول مدیران انبار در این روش، استفاده از آن برای پردازش هزاران سفارش تکقلمی یا خرد است. برای ارزیابی این الگو، باید شاخص مسافت طیشده به ازای هر سفارش را محاسبه کرد؛ اگر این عدد فراتر از ظرفیت انسانی باشد، تغییر روش ضروری خواهد بود.
پیکینگ دستهای (Batch Picking) و بهینهسازی مسافت تردد
روش پیکینگ دستهای بر پایه کاهش تکرار مسیرها بنا شده است. مکانیزم این متد بدین صورت است که سیستم مدیریت انبار (WMS) چندین سفارش مختلف را که اقلام مشترکی در یک منطقه دارند، تجمیع میکند. سپس سفارشچین با یک چرخه حرکت در انبار، تمام اقلام مورد نیاز آن دسته از سفارشها را به صورت یکجا برمیدارد. به عنوان مثال، اگر ده فاکتور به یک محصول خاص نیاز داشته باشند، متصدی در یک مراجعه، ده عدد از آن کالا را برمیدارد.
مطلب مرتبط: استاندارد ایران کد چیست
تقسیم اقلام به دو شیوه صورت میگیرد: پیکینگ و تفکیک همزمان روی چرخدستی (Pick-to-cart)، یا جمعآوری فلهای و سپس تفکیک در ایستگاه سورتینگ (Pick and Sort). در مدل اول، ترولی چرخدار دارای خانههای مجزا با برچسب سفارش است و فرد بلافاصله بعد از اسکن، کالا را در جعبه اختصاصی آن سفارش قرار میدهد. در مدل دوم، کل کالاها داخل یک سبد بزرگ ریخته شده و سپس در ایستگاه بستهبندی از یکدیگر جدا میشوند.
- سفارشهایی با تعداد قلم محدود (معمولاً بین یک تا چهار ردیف کالا).
- مراکز پردازش تجارت الکترونیک (E-commerce) در حراجها و رویدادهای پرتراکم.
- کالاهایی با ابعاد کوچک تا متوسط که حمل چندتایی آنها مقدور است.
خطای بارز در پیکینگ دستهای، تداخل در مرحله تفکیک است؛ به ویژه زمانی که کالاهای یک رده، دارای ویژگیهای فیزیکی بسیار شبیه به هم (نظیر سایزبندی لباس یا رنگ قاب موبایل) باشند. اگر از سیستمهای نوری Put-to-Light یا تایید بارکد در زمان قرار دادن استفاده نشود، خطای تفکیک رخ میدهد. چکلیست کاربردی این روش مستلزم تطابق ظرفیت فیزیکی چرخدستی با ابعاد محصولات قبل از تخصیص دستهها به هر اپراتور است.
مطلب مرتبط: نحوه اجرای انبارگردانی چرخشی
پیکینگ منطقهای (Zone Picking) برای انبارهای وسیع و پرتراکم
در انبارهای با مساحت بالا و تنوع کالایی گسترده (SKU های متنوع)، اختصاص دادن کل مساحت سالن به یک نیرو بازدهی را مختل میکند. پیکینگ منطقهای ساختار کاری را همانند خطوط تولید صنعتی تقسیمبندی میکند. سالن انبار به مناطق فیزیکی مجزا تقسیم شده و هر اپراتور مسئولیت جمعآوری کالاها را صرفاً در محدوده تعیینشده خود (Zone) به عهده میگیرد. نیروها قلمرو مشخص خود را ترک نمیکنند و بر اقلام موجود در همان بخش تسلط کامل دارند.
هدایت اقلام میان مناطق با دو رویکرد متداول اجرا میشود:
- روش متوالی (Pick-and-Pass): یک جعبه یا توته سفارش، سفر خود را از منطقه اول آغاز میکند. سفارشچین اقلام مربوطه را درون جعبه قرار داده و آن را به منطقه بعدی منتقل میکند (غالباً از طریق کانوایر در انبارداری صنعتی). این زنجیره ادامه مییابد تا جعبه با گذر از تمام مناطق لازم تکمیل شود.
- روش موازی (Simultaneous Zone Picking): سفارشچینهای مناطق مختلف، اقلام مربوط به یک سفارش را به صورت همزمان و موازی جمعآوری میکنند. سپس تمامی بخشهای این سفارش به یک نقطه ادغام (Consolidation Area) ارسال میشوند تا پیش از بستهبندی نهایی، با یکدیگر تجمیع گردند.
علت اقبال به این مدل، ایجاد تسلط و تخصص مکانی برای نیروها، کاهش برخورد ترولیها در راهروها و تسریع در چرخه انجام کار است. شرایط تصمیمگیری برای اجرای پیکینگ منطقهای شامل حضور دستکم ۵۰۰۰ تا ۱۰۰۰۰ ردیف کالای مختلف و متراژ انبار بالای دو هزار متر مربع است. چالش عملیاتی بزرگ در این ساختار، عدم تعادل بار کاری (Workload Imbalance) میان مناطق است؛ ممکن است یک منطقه به دلیل وجود کالاهای پرتقاضا با فشار مواجه شود، در حالی که نیروی منطقه دیگر بیکار بماند. پایش دورهای شاخص چرخش اقلام در روش fifo و lifo در انبار و بازتوزیع هوشمند کالاها میان مناطق، از بروز این گلوگاه جلوگیری میکند.
مطلب مرتبط: تحلیل FSN در انبارداری
پیکینگ موجی (Wave Picking) و زمانبندی هماهنگ ارسال
پیکینگ موجی ساختاری مبتنی بر زمان و هماهنگی دقیق برنامهریزی لجستیکی است. در این شیوه، مأموریتهای جمعآوری کالا در دورههای زمانی مشخص یا «موجها» (Waves) در طول شیفت کاری آزاد میشوند. فاکتور تخصیص سفارشها در هر موج به متغیرهایی فراتر از چیدمان فیزیکی وابسته است؛ نظیر زمان حرکت ناوگان حملونقل، مسیر جغرافیایی توزیع، نوع وسیله نقلیه بارگیری (مانند تفاوت استاکر دستی و برقی در سرعت جابهجایی پالتها) یا اولویتهای تحویل سریع مشتریان.
مکانیزم کار بدین صورت است که به عنوان نمونه، موج اول شامل تمامی سفارشهایی است که باید تا ساعت ۱۰ صبح تحویل ماشینهای خروجی شوند. کلیه نیروهای انبار در بازه زمانی تعیینشده برای این موج، فقط روی همین دسته کار میکنند. به محض پایان موج و انتقال بارها به بارانداز، موج دوم که مربوط به زمانبندی ارسال ساعت ۱۳ است آغاز میگردد. این روش به زنجیره انبارداری اجازه میدهد تا انباشتگی بار در ناحیه ارسال (Staging Area) به حداقل ممکن برسد.
مطلب مرتبط: تفاوت کدگذاری الفبایی و عددی در انبار
اشتباه رایج در بهکارگیری این شیوه، ناتوانی در همگامسازی زمان پردازش سفارش با زمان رسیدن ناوگان حمل است. اگر جمعآوری یک موج با تاخیر مواجه شود، خودروهای توزیع معطل مانده یا بدون بارهای مربوطه حرکت میکنند که هزینههای سربار سنگینی در پی دارد. بررسی دقیق عملکرد خطوط و احتساب حاشیه اطمینان زمانی در الگوریتمهای نرمافزار انبار، آزمون اصلی سنجش کارایی پیکینگ موجی است.
روشهای ترکیبی در بهینهسازی مسیر حرکت سفارشچین
مراکز توزیع بسیار پیشرفته و هایپرمارکتهای آنلاین به ندرت از یک متد به صورت ایزوله استفاده میکنند، زیرا تنوع ابعادی، وزنی و بازههای زمانی متغیر مشتریان چنین اجازهای نمیدهد. ترکیب روشهای پایه، راهکارهایی بسیار چابک برای مهار ترافیک انبار و کنترل مسافت پیمایش شده به وجود میآورد.
مطلب مرتبط: طراحی بارکد برد بلند برای سقف انبار
روش Zone-Batch Picking
در این رویکرد، انبار به مناطق مشخص تقسیم میشود و نیروها در منطقه خود باقی میمانند، اما به جای جمعآوری تک به تک سفارشها، بستهای از چند سفارش را که اقلامشان در همان منطقه است به شکل دستهای برمیدارند. این کار حداقل جابهجایی ممکن در راهروها را با بازدهی بالای پردازش دستهای ادغام میکند. پس از تکمیل دسته در آن زون، سبدها به محل تفکیک فرستاده میشوند. یک چالش جدی، طراحی ایستگاه مرتبسازی برای تجمیع سفارشهای چند منطقهای است که نباید زمان صرفهجوییشده را در بخش سورتینگ بسوزاند.
روش Zone-Wave Picking
در این مدل ترکیبی، زمانبندی موجی بر ساختار منطقهای اعمال میشود. کارگران در مناطق تعیینشده خود، سفارشهای مربوط به یک پنجره زمانی مشخص را به صورت هماهنگ جمعآوری میکنند. سپس تمامی کالاها در پایان بازه موج به نقطه تلفیق ارسال میگردند. اگر هماهنگی میان مناطق برقرار نباشد، بخشی از سفارش آماده و بخشی دیگر به علت کندی یکی از زونها معطل میماند. بنابراین استفاده از سیستمهای نظارت لحظهای بر کارایی اپراتورها در این ترکیب الزامی است.
مطلب مرتبط: گزارش سنی کالا در انبار
مقایسه جامع روش های اردر پیکینگ بر اساس ساختار انبار و حجم اقلام
انتخاب استراتژی بدون بررسی شاخصهای عملیاتی ریسک بالایی دارد. جدول زیر متغیرهای تعیینکننده را در کنار متدهای معرفیشده قرار میدهد تا تصمیمگیری برای طراحان انبار بر پایه واقعیتهای لجستیکی انجام شود.
| روش پیکینگ | پیچیدگی فرایند | حجم سفارش مناسب | میانگین مسافت پیمایش نیرو | نیاز به سیستم تفکیک (سورتینگ) |
|---|---|---|---|---|
| تک سفارشی (Discrete) | بسیار کم | پایین تا متوسط | بسیار زیاد | ندارد |
| دستهای (Batch) | متوسط | زیاد با اقلام کم در سفارش | کم | دارد (در ترولی یا ایستگاه) |
| منطقهای (Zone) | متوسط تا بالا | زیاد با تنوع اقلام بسیار بالا | بسیار کم برای هر نیرو | بستگی به مدل پیادهسازی دارد |
| موجی (Wave) | بالا | زیاد بر اساس بازههای زمانی خروج | متوسط تا کم | در اغلب موارد دارد |
| منطقهای-دستهای | خیلی بالا | بسیار زیاد در مقیاسهای بزرگ | حداقل ممکن | قطعی و ضروری است |
برای برگزیدن مناسبترین الگو، فرمول مشخصی بر پایه ماتریس ABC انبار وجود دارد. کالاهایی که گردش بسیار بالایی دارند (گروه A) باید در مناطقی قرار گیرند که مسافت حرکت تا ایستگاههای آمادهسازی به حداقل برسد؛ در حالی که اقلام گروه C میتوانند در دورترین قفسهها و با روش تکسفارشی یا دستهای برداشت شوند. بررسی نرخ خطای آمادهسازی، یکی از متغیرهای کلیدی برای بازنگری در شیوه فعلی انبار به حساب میآید.
مطلب مرتبط: سیستم کدینگ مسک MESC
خطاهای رایج در فرآیند جمعآوری سفارش و چکلیست عیبیابی مسیر حرکت
صرف انتخاب یک نام از انواع روش های اردر پیکینگ متضمن بهینهسازی زنجیره لجستیک نیست. انحرافاتی در فاز اجرایی بروز میکند که باعث افزایش هزینهها و نارضایتی مشتریان خواهد شد. آگاهی از این اشکالات ساختاری، مبنای بازطراحی گردش کار در سالنهای صنعتی به شمار میرود.
- فقدان منطق مسیریابی در راهروها: در صورتی که سفارشچین مسیرها را تصادفی انتخاب کند، پیمایش زیگزاگی رخ میدهد. الگوریتمهایی نظیر مسیریابی S-Shape یا Optimal Routing باید در دستور کار نرمافزار قرار گیرند تا کاربر بدون بازگشت به مسیر قبلی، راهروها را پیمایش کند.
- چیدمان استاتیک در گذر زمان: تقاضای بازار فصلی است و محصول پرتقاضای ماه گذشته ممکن است این ماه راکد باشد. قرار ماندن کالاهای کمگردش در دهانههای ورودی راهروها موجب اتلاف زمان سفارشچین برای رسیدن به کالاهای جدید پرتقاضا در انتهای سالن میشود.
- تفکیک نامناسب در پیکینگ دستهای: عدم بهرهگیری از اسکن دوباره بارکد موقع جاگذاری کالا در جعبه هر سفارش، دلیل عمده ارسال اشتباه است.
- انباشتگی و ترافیک در باراندازها: اجرای پیکینگ سریع بدون آمادگی ناوگان ارسال، باعث قفل شدن راهروهای انتهایی با پالتهای سرگردان میشود که مانع تردد تجهیزاتی چون ریچتراک یا لیفتراک برقی خواهد شد.
به منظور ممیزی و بازبینی مسیرهای تردد در انبار، پیادهسازی چکلیست عیبیابی دورهای ضروری است. این چکلیست باید معیارهای کمی را در فواصل مشخص ارزیابی کند:
- آیا میانگین زمان گامزدن سفارشچین از زمان ثبت برداشت بیشتر از ۶۰ درصد کل زمان چرخه است؟ اگر پاسخ مثبت باشد، روش انتخابی کارایی لازم را از دست داده است.
- آیا در ساعات اوج کاری، چند سفارشچین در یک راهرو متوقف مانده و منتظر تخلیه مسیر توسط یکدیگر هستند؟ در این صورت، پیادهسازی زونبندی یا تعریف راهروهای یکطرفه فوریت دارد.
- نرخ مغایرت اقلام در ایستگاه تجمیع تا چه اندازه با استانداردهای تعریفشده تفاوت دارد؟ جهش در این شاخص نشانه خستگی نیروها ناشی از مسافت زیاد یا پیچیدگی بیش از حد سیستمهای تلفیقی تفکیک است.
پایش مستمر این مقادیر، وضعیت دقیق فرآیند را برای سرپرستان انبار روشن میسازد. انطباق ساختار فیزیکی چیدمان قفسهبندی با مدل نرمافزاری جمعآوری سفارش، ضامن حفظ بهرهوری، صیانت از سلامت نیروی انسانی و افزایش سرعت پاسخگویی به درخواستهای مشتریان در بازارهای پررقابت خواهد بود.