⏱ زمان مطالعه: 10 دقیقه
انبارداری صنعتی مجموعهای از فرآیندهای مهندسی، لجستیکی و مدیریتی است که برای دریافت، تخلیه، بارگیری، نگهداری ایمن، کنترل موجودی و ارسال کالاها، قطعات نیمهساخته و مواد اولیه در مقیاسهای بزرگ طراحی میشود. برخلاف انبارهای عمومی یا تجاری کوچک که تمرکز اصلی بر نگهداری ساده اقلام است، انبارداری صنعتی پیوند مستقیمی با زنجیره تأمین و خطوط تولید کارخانجات دارد. کوچکترین توقف، خطا در چیدمان یا بینظمی در ثبت گردش کالا در این تأسیسات میتواند خط تولید یک مجموعه بزرگ را با اختلال مواجه کند یا هزینههای عملیاتی سرسامآوری به همراه بیاورد.
مدیریت اصولی انبارهای صنعتی بهینهسازی حداکثری فضا، کاهش زمان چرخه سفارش، افزایش دقت در انبارگردانی و حفظ ایمنی سرمایههای مادی و نیروی انسانی را هدف قرار میدهد. شناخت ساختارها، ابزارها و استانداردهای این حوزه شرط اولیه برای راهاندازی یا بازسازی هر تأسیسات ذخیرهسازی صنعتی به شمار میرود.
سازوکار طراحی فضا و جریان عملیاتی در انبارداری صنعتی
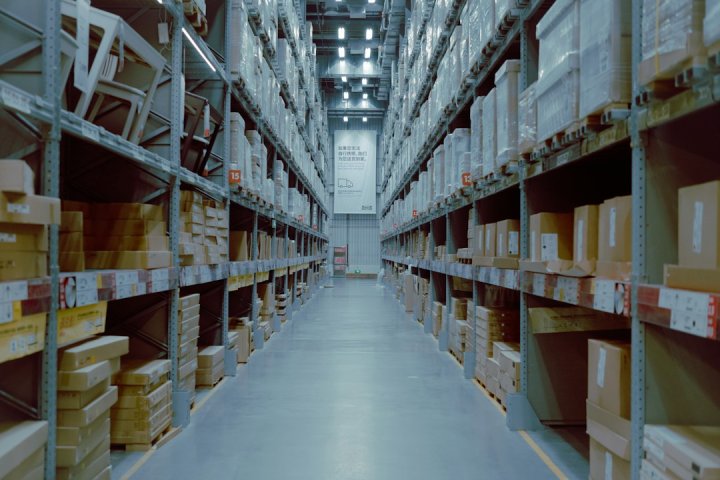
طراحی فیزیکی یک انبار صنعتی بر پایه جریان خطی و بدون بازگشت کالا شکل میگیرد. در یک معماری کارآمد، گلوگاههای حرکتی بین ایستگاههای تخلیه، بازرسی کیفی، جایگذاری در قفسهها، جمعآوری سفارش و بارگیری نهایی حذف میشوند. سه مدل رایج برای جانمایی جریان اقلام وجود دارد: جریان U شکل، جریان مستقیم یا I شکل، و جریان L شکل. انتخاب هر یک از این مدلها وابسته به فرم زمین، دسترسی به مسیرهای حملونقل و نسبت میان نرخ کالاهای ورودی و خروجی است.
سازوکار اجرا: در جریان U شکل، درهای بارگیری و تخلیه در یک ضلع ساختمان قرار میگیرند. این چیدمان امکان استفاده مشترک از باراندازها و پرسنل را فراهم میکند و کالاها مسیری نیمدایرهای را از تحویلگیری تا ارسال طی میکنند. در مقابل، در جریان I شکل، ورود از یک سو و خروج از سوی دیگر انجام میشود که برای انبارهایی با حجم گردش بسیار بالا و کارخانجاتی با خطوط تولید ممتد کارایی بالاتری دارد.
مثال: یک کارخانه تولید سازههای فلزی را در نظر بگیرید که روزانه دهها تن ورق و پروفیل خام دریافت میکند و سازههای سنگین آماده را تحویل میدهد. اگر انبار از الگوی رفتوبرگشت نامنظم استفاده کند، لیفتراکها و جرثقیلهای سقفی مکرراً با یکدیگر تداخل مسیر پیدا میکنند. پیادهسازی جریان I شکل در این کارخانه سبب میشود مواد خام از دروازه شمالی تخلیه، به ترتیب مصرف وارد خط برش شده و محصول نهایی از دروازه جنوبی مستقیم به پایانه خروجی منتقل شود.
اشتباه رایج: نادیده گرفتن حریم چرخش تجهیزات حملونقل هنگام خطکشی راهروها یکی از خطاهای متداول است. تعیین عرض راهرو صرفاً بر اساس ابعاد بدنه لیفتراک بدون در نظر گرفتن زاویه چرخش پالتهای استاندارد، به برخورد مداوم شاخکها با ستون قفسهها و حوادث صنعتی پرهزینه منجر میشود.
بررسی عملی: پیش از تثبیت چیدمان، نقشه مسیرهای حرکتی را با بیشترین شعاع چرخش عریضترین وسیله ترابری موجود بسنجید. خطکشی مسیرهای پیاده و سواره با رنگهای استاندارد صنعتی، تابلوهای هدایت و نصب ضربهگیرهای فولادی در کنج راهروها باید پیش از ورود اولین محموله کالا تکمیل شده باشد.
سیستمهای قفسهبندی و تجهیزات تخصصی انبار
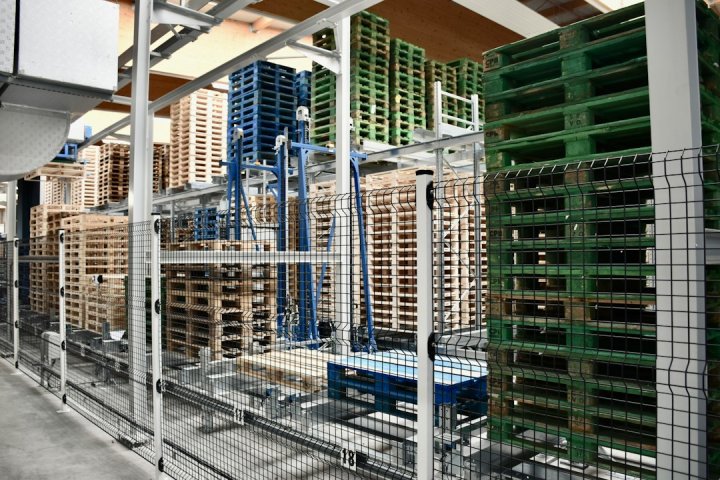
ذخیرهسازی صنعتی بدون سیستمهای بارگذاری مهندسیشده ناممکن است. ارتفاع سالنهای انبار سرمایهای است که اگر بدون استفاده بماند، بهای تمامشده نگهداری کالا را بالا میبرد. سیستمهای قفسهبندی بر مبنای وزن، ابعاد، تاریخ مصرف و نرخ جابجایی بار انتخاب میشوند.
قفسهبندی پالت راک متداولترین سازه برای کالاهای پالتخورده با دسترسی مجزا است. در شرایطی که تراکم فضا اولویت بالاتری نسبت به دسترسی سریع دارد، سیستمهای درایوین (Drive-in) به کار میروند که در آنها لیفتراک مستقیماً وارد دالانهای قفسه میشود. برای قطعات طویل نظیر لولهها، رولهای صنعتی و تیرآهنها، قفسهبندی بازویی (Cantilever) تنها گزینه استاندارد به شمار میآید.
| نوع سیستم قفسهبندی | نرخ بهرهبرداری از فضا | دسترسی به کالا | کاربرد صنعتی اصلی |
|---|---|---|---|
| پالت راک ایستا (Selective) | متوسط (۴۰ تا ۵۰ درصد) | دسترسی ۱۰۰ درصدی به هر پالت | انبارهای عمومی، قطعات یدکی با تنوع بالا |
| خودتغذیه یا درایوین (Drive-in) | بسیار بالا (تا ۸۵ درصد) | پایین (بر پایه سازوکار LIFO) | محصولات فصلی، سردخانهها، بارهای همگن |
| قفسهبندی بازویی (Cantilever) | متوسط تا بالا | مستقیم و نامحدود در طول | لوله، میلگرد، چوب، ورقهای ورقهای فلزی |
| سیستم متحرک شاتل راک (Shuttle) | فوقالعاده بالا | کنترل خودکار (FIFO یا LIFO) | انبارهای صنایع غذایی، دارویی و توزیع انبوه |
تجهیزات جابجایی بار: انتخاب ناوگان مکانیکی نیازمند تناسب کامل با ارتفاع مفید سقف، ظرفیت باربری کف و شیب باراندازها است. استاکرها برای بارهای سبک و راهروهای باریک مناسب هستند، در حالی که لیفتراکهای دیزلی، برقی یا دوگانهسوز برای وظایف سنگینتر میدانی بهکار میروند. در محیطهای بسته با محصولات حساس نظیر غذا یا دارو، استفاده از لیفتراکهای احتراقی به علت تولید گاز منوکسید کربن ممنوع است و انحصاراً باید از تجهیزات برقی الکترونیکی با باتریهای لیتیومی یا اسیدی صنعتی استفاده شود.
کنترل گردش اقلام و استراتژیهای انباشت کالا
حرکت کالا در انبارداری صنعتی از منطقهای ورود و خروج معینی پیروی میکند. پیادهسازی نادرست این منطقها به فساد، از رده خارج شدن محصولات به دلیل تغییرات فنی، یا خواب بلندمدت سرمایه منجر خواهد شد.
- روش اولین صادره از اولین وارده (FIFO): کالایی که زودتر وارد شده، پیش از بقیه خارج میشود. این شیوه برای موادی که طول عمر محدود دارند یا دستخوش تغییرات طراحی مهندسی میشوند حیاتی است.
- روش اولین صادره از آخرین وارده (LIFO): اقلامی که دیرتر وارد شدهاند زودتر خارج میگردند. این مدل مناسب موادی مانند ماسه، آجر، زغالسنگ یا فلزات خامی است که تاریخ انقضا ندارند و انبارش انبوه و تودهای آنها دسترسی به لایههای زیرین را غیرممکن میسازد.
- روش اولین انقضا، اولین خروجی (FEFO): اولویت ارسال بر اساس تاریخ انقضای مندرج روی بسته تعیین میشود، صرفنظر از اینکه چه زمانی به انبار وارد شده باشد. این روش در صنایع دارویی، رنگ و رزین و شیمیایی قانون قطعی است.
شرایط تصمیمگیری: برای تصمیمگیری بین مدلهای انباشت، تحلیل ماتریس ABC بر پایه ارزش ریالی و میزان مصرف سالانه کالا ضرورت دارد. اقلام گروه A (سرمایه بالا، سهم کم در تعداد) باید در دسترسترین قفسهها و زیر چتر مداوم بازرسی فیزیکی قرار گیرند. اقلام C (ارزان، با گردش پایین اما حیاتی) در ردیفهای دورتر یا طبقات بالاتر قفسهها بارگذاری میشوند.
اشتباه رایج: تکیه بر حافظه انبارداران یا ثبت دستی اسناد جابجایی. این شیوه به ایجاد اقلام ارواح (Ghost Inventory) منجر میشود؛ یعنی کالاهایی که در دفاتر ثبت شدهاند اما در موقعیت فیزیکی خود حضور ندارند، یا قطعاتی که در گوشهای دورافتاده سالها خاک خورده و سیستم از وجودشان بیخبر است.
بررسی عملی: بازرسی دورهای بر مبنای شمارش چرخهای (Cycle Counting) جایگزین انبارگردانیهای سالیانه طاقتفرسا شود. در شمارش چرخهای، هر روز دستهای مشخص از کالاها با پایش مکانی و بارکدی مطابقت داده میشوند تا ضریب مغایرت کل سیستم به کمتر از نیم درصد برسد.
فناوریهای تحولآفرین و نرمافزارهای مدیریت انبار (WMS)
انبارداری صنعتی مدرن بدون یک سامانه جامع مدیریت انبار (WMS) عملاً ناممکن است. این نرمافزارها فراتر از سیستمهای ساده ثبت فاکتور عمل میکنند؛ مغز متفکر تعیین محل چیدمان، بهینهساز مسیر جمعآوری قطعات، و ناظر بر لحظه به لحظه رخدادهای زنجیره تأمین هستند.
مکانیسم عملکرد WMS: با الصاق بارکدهای دوبعدی (QR-Code) یا برچسبهای فرکانس رادیویی (RFID) بر روی هر پالت یا کارتن، سیستم هویت کالای ورودی را در پایانه ورودی ثبت میکند. سپس بر مبنای وزن، ابعاد و فراوانی خروج، بهترین آدرس فیزیکی (شامل شماره راهرو، قفسه، طبقه و موقعیت پالت) را محاسبه کرده و بر روی نمایشگر هندهلد (Handheld) اپراتور لیفتراک صادر میکند. خروج کالا نیز از همین مسیر ثبت و بلافاصله به سامانه برنامهریزی منابع سازمان (ERP) منعکس میشود.
یک سناریوی واقعی: در یک خط تولید لوازم خانگی، کاهش نرخ قطعات معیوب ناشی از دستبهدست شدن مداوم، از طریق اتصال رباتهای هدایتپذیر خودکار (AGV) به پایگاه داده WMS محقق میشود. با ارسال دستور مونتاژ، رباتها مستقیماً به آدرس کدگذاریشده رفته، پالت قطعات را بارگیری کرده و بدون دخالت انسان به خط مونتاژ میرسانند. خطای جابجایی در این مدل به صفر نزدیک میشود.
چکلیست استقرار موفقیتآمیز نرمافزار انبارداری
- کدگذاری مکانی استاندارد تمامی زوایای انبار شامل طبقات، باراندازها و راهروها
- ایجاد شبکه وایفای صنعتی و پایدار در تمامی فضاهای پوشیده و سرباز انبار بدون نقطه کور
- تجهیز پرسنل به دستگاههای قرائتگر بارکد مقاوم در برابر ضربه و آب (Rugged Terminals)
- یکپارچهسازی بیدرنگ (Real-Time) میان WMS و نرمافزارهای سفارشگذاری، تولید و حسابداری صنعتی
ایمنی، استانداردها و مدیریت ریسکهای صنعتی
انبار صنعتی به دلیل حضور همزمان ماشینآلات سنگین، بارهای فوقسنگین در ارتفاع، و در مواردی مواد اشتعالزا یا سمی، از مخاطرهآمیزترین بخشهای هر واحد تولیدی است. عدم رعایت استانداردهای ایمنی پیامدهایی جبرانناپذیر بر جان کارکنان و سودآوری سازمان دارد.
ظرفیت باربری کف و قفسهها: نخستین عامل ایمنی، رعایت سقف بار مجاز کف سالن (Floor Load Capacity) است. پیش از استقرار قفسهها، مهندسان عمران باید مقاومت دال بتنی را در برابر بارهای نقطهای پایههای قفسه تایید کنند. نشست ناهمگون بتن سبب انحراف عمودی ستونها و در نتیجه ریزش زنجیرهای کل سازه انبار میشود. بر روی هر ردیف قفسه باید پلاکهای فلزی با نشان دادن حداکثر وزن مجاز هر طبقه نصب گردند.
سامانههای اعلام و اطفای حریق: به سبب ارتفاع بلند سالنهای صنعتی، آشکارسازهای دود معمولی کارایی پایینی دارند زیرا دود تا رسیدن به سقف سرد و پراکنده میشود. به کارگیری دتکتورهای خطی پرتویی (Beam Detectors) و سیستمهای اسپرینکلر مخصوص انبارهای مرتفع (ESFR – Early Suppression Fast Response) ضرورت ساختاری این محیطها است. نازلهای ESFR حجم عظیمی از آب با قطرات درشت را به سمت کانون آتش پرتاب میکنند و اجازه شکلگیری آتشسوزیهای غیرقابل کنترل را نمیدهند.
نگهداری مواد خطرناک (HAZMAT): انبارش مواد شیمیایی خورنده، گازهای فشرده یا حلالهای قابل احتراق باید در محفظهها یا اتاقکهای عایق و ضدجرقه با تهویه فشار مثبت و سیستمهای جمعآوری نشتی (Spill Containment) انجام پذیرد. پرسنل این بخشها ملزم به فراگیری کدهای برگه اطلاعات ایمنی مواد (MSDS) هستند.
بررسی عملی ماهانه: بازرسی چشمی پینهای قفلکننده بازوهای قفسهها، سنجش میزان تاببرداشتگی ستونها با تراز لیزری، و آزمون عملکرد ترمزهای اضطراری لیفتراکها باید به عنوان چکلیست تغییرناپذیر سرپرست ایمنی اجرا و در سوابق مکتوب انبار بایگانی شود.
شاخصهای کلیدی عملکرد (KPI) در ارزیابی راندمان انبار
اداره هوشمندانه یک انبار بزرگ متکی بر دادههای کمی است، نه قضاوتهای ذهنی. شاخصهای عملکردی ابزاری هستند که گلوگاههای پیدا و پنهان عملیات انبارداری را پیش چشم مدیران آشکار میسازند.
- نرخ دقت سفارشها (Order Accuracy Rate): درصد سفارشهایی که بدون نقص، در اقلام صحیح، تعداد درست و بدون خسارت تحویل داده شدهاند. در تأسیسات تراز اول، این رقم باید فراتر از ۹۹.۵ درصد باشد.
- مدت زمان اسکله تا قفسه (Dock-to-Stock Time): نشاندهنده مدت زمانی است که یک محموله از زمان تخلیه در بارانداز، بازرسی شده و در محل ذخیرهسازی نهایی قرار میگیرد. کاهش این زمان به معنای آمادهسازی سریعتر مواد برای چرخه تولید است.
- نرخ گردش موجودی (Inventory Turnover): شاخصی برای ارزیابی چابکی زنجیره؛ این نسبت مشخص میکند که موجودی انبار در یک دوره زمانی خاص چند بار به فروش رفته یا در خط تولید مصرف شده است. گردش کند نشاندهنده خواب رفتن نقدینگی سازمان است.
- میزان استفاده از ظرفیت فضا (Space Utilization Rate): درصد فضای حجمی انبار (متر مکعب) که عملاً توسط کالاها اشغال شده نسبت به کل ظرفیت تئوریک در دسترس.
پایش هفتگی این شاخصها و تحلیل همبستگی آنها، ریشه مسائلی چون تأخیر در ترخیص کالاها یا هزینههای مازاد اضافه کاری پرسنل انبار را شفاف میکند و پایهای برای تدوین برنامههای اصلاحی مستمر فراهم میسازد.
پرسشهای متداول درباره انبارداری صنعتی
تفاوت اصلی انبارداری صنعتی با انبارهای سنتی در چیست؟
انبارهای سنتی صرفاً بر ذخیرهسازی ایستا تکیه دارند، در حالی که انبارداری صنعتی مستقیماً با جریان تولید، محاسبات باربری، مهندسی جانمایی، سیستمهای انتقال مکانیکی و اتوماسیون دادههای زنجیره تأمین درآمیخته است.
حداقل ارتفاع استاندارد برای یک انبار صنعتی نوساز چقدر است؟
برای حصول توجیه اقتصادی و نصب قفسهبندیهای چندطبقه، حداقل ارتفاع مفید زیر تیر سقف معمولاً بین ۸ تا ۱۲ متر پیشنهاد میشود؛ هرچند در انبارهای تماماتوماتیک این عدد میتواند به بالای ۳۰ متر نیز برسد.
چگونه میتوان ضایعات ناشی از برخورد لیفتراک به قفسهها را مهار کرد؟
با نصب محافظهای ستون ضخیم (Upright Protectors) در پایین تمامی قابها، اصلاح عرض راهروها مطابق با دفترچه فنی سازنده ماشین، استفاده از خطوط راهنمای رنگی یا چشمیهای هشدار برخورد و آموزش استاندارد رانندگان میتوان حوادث را به حداقل رساند.
بهترین راهکار برای مدیریت موجودی فصلی در انبارداری صنعتی چیست؟
استفاده از سازههای متحرک، قفسههای درایوین با قابلیت تغییر فواصل طبقات، پیادهسازی سازوکار Cross-Docking (تخلیه مستقیم از ورودی و انتقال به خروجی بدون ذخیرهسازی میانی) و اجاره فضاهای ذخیرهسازی منعطف شخص ثالث (3PL) برای دورههای پیک مصرف اثربخشترین رویکردها هستند.