⏱ زمان مطالعه: 12 دقیقه
مدیریت فضای فیزیکی انبار یکی از تعیینکنندهترین عوامل در زنجیره تامین و لجستیک است. برخورد یکپارچه با مقوله چیدمان سطحی و سازههای نگهداری عمودی، مانع از هدررفت منابع مالی، اتلاف وقت نیروهای عملیاتی و آسیبدیدگی موجودیها میشود. وقتی طراحی چیدمان و قفسهبندی انبار بر پایه محاسبات مهندسی و تحلیل دقیق مشخصات کالا شکل بگیرد، بهرهوری کل فرایند انبارداری از مرحله تخلیه تا چیدمان، بارگیری و توزیع چند برابر خواهد شد.
تحلیل جریان گردش کالا و انتخاب الگوی چیدمان انبار
الگوی گردش مواد ساختار زیربنایی هر طرح انبارش را تعیین میکند. مکانیزم عملکردی این جریان بر پایه جهت حرکت اقلام، از لحظه ورود بار به بارانداز تا لحظه خروج آن تعریف میشود. این جهتگیری مشخص میکند چه حجمی از ترافیک انسانی و ماشینی در هر بخش انبار شکل میگیرد و گلوگاههای احتمالی در کدام نقاط به وجود خواهند آمد. هدایت هدفمند این جریان، زمان چرخه سفارشگردانی را کاهش میدهد و مانع از تلاقی مسیرهای بارگذاری و تخلیه میشود.
سه الگوی رایج برای ساماندهی جریان اقلام وجود دارد: جریان U شکل، جریان مستقیم یا خطی (I شکل) و جریان زاویهدار (L شکل). علت اصلی ترجیح طرح U شکل در اکثر انبارهای توزیع، تمرکز ورودی و خروجی در یک سمت ساختمان است که امکان استفاده مشترک از درگاههای بارگیری، تجهیزات و پرسنل را در ساعات مختلف کاری فراهم میکند. در مقابل، الگوی خطی زمانی انتخاب میشود که حجم تردد ورودی و خروجی بسیار بالا باشد و دو محوطه مجزا برای ورود و خروج کالا در دو سمت متضاد سالن در دسترس قرار گیرد تا هیچگونه همپوشانی و تداخلی رخ ندهد.
فرض کنید یک مرکز پخش قطعات یدکی خودرو با سوله مستطیلی شکل ۶۰ در ۳۰ متر مواجه است که تنها یک درب بزرگ ورود تریلر در ضلع شمالی دارد. اجرای چیدمان خطی در این فضا، مستلزم ایجاد دوربرگردانهای پرهزینه درون سوله یا باز کردن ورودی جدید در انتهای سالن خواهد بود. برای این نمونه فرضی، انتخاب منطقی، جریان U شکل است؛ به نحوی که بخش بازرسی و تخلیه در گوشه شمال غربی، بخش قفسهبندی سنگین در میانه، ناحیه تجمیع سفارش در مرکز و بخش بستهبندی و بارگیری در گوشه شمال شرقی جانمایی گردد.
یک اشتباه رایج، تمرکز انحصاری بر ظرفیت ذخیرهسازی و نادیده گرفتن فضای عملیاتی مانور است. برخی مدیران با پر کردن تمام مساحت سالن با سازههای قفسهبندی، عملاً مسیر عبور همزمان دو لیفتراک یا فضای کافی جهت استقرار پالتهای تخلیهشده پیش از انبارش را مسدود میکنند. یک بررسی عملی برای سنجش صحت جریان این است که زمان طی مسیر از نقطه تخلیه تا دورترین قفسه و بازگشت به سکوی بارگیری ثبت شود؛ اگر اپراتور در این مسیر با خطوط متقاطع بار دیگر یا توقفهای ناشی از کمبود فضا روبهرو شود، چیدمان نیاز به بازنگری اساسی دارد.
انواع سیستمهای قفسهبندی صنعتی و معیارهای تطبیق با کالا
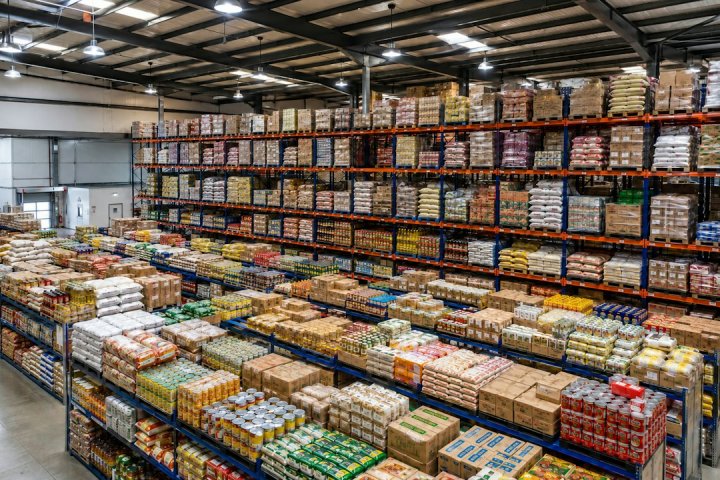
سازههای قفسهبندی صنعتی پاسخگوی تنوع بیشمار مشخصات فیزیکی کالاها هستند. انتخاب این سازهها بر اساس متغیرهایی چون وزن واحد بار، ابعاد بستهبندی، تاریخ انقضا و نرخ گردش اقلام صورت میگیرد. هر سیستم بارگذاری رفتار متفاوتی را در تخصیص فضا و نحوه دسترسی به پالتها نشان میدهد، بنابراین تطبیق نادرست آن با ماهیت بار، هزینههای بازتوزیع و زمان دسترسی را جهش میدهد.
مطلب مرتبط: کالای راکد انبار
سیستم پالت راک ایستا معمولیترین انتخاب برای بارهایی با تنوع فراوان (SKU بالا) است؛ زیرا دسترسی صد در صدی به تکتک پالتها را ممکن میسازد، اما تراکم ذخیرهسازی متوسطی ارائه میدهد. در مقابل، قفسهبندی درایو-این یا خودراهرو، دسترسی مستقیم را فدای حداکثرسازی تراکم مکانی میکند و از منطق خروج کالا بر پایه آخرین ورودی، اولین خروجی (LIFO) پیروی میکند. قفسهبندی بازویی (کانتیلیور) برای بارهای طویل نظیر پروفیل، لولههای صنعتی و الوار ساخته شده است، در حالی که شلفهای طبقاتی سبک (مزنین یا بالکنبندی) برای اقلام کوچک، خردهفروشی و دسترسی دستی کاربرد دارند.
| نوع سیستم قفسهبندی | درصد دسترسی مستقیم به کالا | تراکم انبارش حجمی | سیستم خروج کالا | کاربرد بهینه |
|---|---|---|---|---|
| پالت راک انتخابی (Selective) | ۱۰۰٪ | متوسط | FIFO / LIFO | کالاهای ناهمگن با تنوع SKU بالا |
| خودراهرو (Drive-in) | محدود (کمتر از ۲۰٪) | بسیار بالا | LIFO | اقلام همگن با حجم سفارش بالا |
| قفسهبندی بازویی (Cantilever) | بالا | وابسته به طول بار | بدون محدودیت | بارهای شاخهای، لوله و رولهای طویل |
| قفسهبندی پویا یا شاتل راک | بالا در هر کانال | بسیار بالا | FIFO یا LIFO | صنایع دارویی، غذایی و سردخانهها |
تصور کنید یک سردخانه مواد لبنی فرضی با تاریخ انقضای محدود را در نظر بگیریم. اگر در این انبار از قفسهبندی درایو-این سنتی بدون راهروی دوطرفه استفاده شود، پالتهایی که ابتدا بارگذاری شدهاند در انتهای دهلیزها حبس میمانند و پیش از خروج دچار فساد میشوند. شرط تصمیمگیری در محصولاتی با ماندگاری کوتاه، الزام جریان اولین ورودی، اولین خروجی (FIFO) است؛ بنابراین در این فضا سیستم راک پویا یا شاتل برقی که پالتها را از پشت تحویل گرفته و از جلو عرضه میکند، تنها راهکار استاندارد خواهد بود.
خطای بارز در این گام، خرید سازههای قفسهبندی آماده بر اساس ابعاد کاتالوگی بدون محاسبه انحرافات پالتها و میزان بیرونزدگی بستهبندی از لبه پالت است. برای بررسی میدانی و اعتبارسنجی ابعاد، باید پنج پالت از پرحجمترین محمولههای ورودی را در حالت واقعی بارگیری اندازه گرفت و حداقل ۷۵ تا ۱۰۰ میلیمتر فاصله اطمینان میان لبههای پالت و ستونهای عمودی قفسه لحاظ کرد تا از سایش و برخورد پالت به سازه هنگام بلند کردن جلوگیری شود.
مهندسی عرض راهروها و تطابق با ناوگان حمل داخلی
تعیین فاصله بین ردیفهای قفسهبندی ارتباط مستقیمی با مشخصات فنی تجهیزات باربرداری درون سالن دارد. مکانیزم چرخش و گردش لیفتراک، شعاع چرخش، طول دکل و ابعاد بار حملشده همگی متغیرهای هندسی هستند که عرض راهرو را به یک معادله قطعی مهندسی تبدیل میکنند. اختصاص عرض نامناسب، ایمنی سازهها را تخریب کرده یا متراژ مفید سوله را تحلیل میبرد.
راهروهای انبار به سه دسته کلی تقسیم میشوند: راهروهای عریض استاندارد (معمولاً بین ۳.۵ تا ۴.۲ متر)، راهروهای باریک (بین ۲.۵ تا ۲.۹ متر) و راهروهای بسیار باریک که کمتر از ۱.۸ متر عرض دارند. علت کاهش عرض راهرو دستیابی به درصد اشغال بالاتر فضا در سقفهای بلند است، اما این امر مستلزم جایگزینی لیفتراکهای توازن وزنی سنگین با دستگاههای تخصصی مانند ریچتراک یا لیفتراکهای چندجهته ویانای (VNA) است که در ریلهای راهنما یا سیستمهای هدایت مغناطیسی حرکت میکنند.
مطلب مرتبط: خدمات
به عنوان نمونهای فرضی، شرکتی بدون مشورت با بخش ماشینآلات، اقدام به مونتاژ ردیفهای قفسهبندی راک با عرض راهروی ۲.۶ متر میکند؛ غافل از اینکه لیفتراک موجود در کارخانه از نوع سهند دیزلی با طول کلی و دکل بلند است که طبق برگه مشخصات سازنده به حداقل ۳.۶ متر شعاع چرخش برای چرخاندن یک پالت ۱۲۰ در ۱۰۰ سانتیمتری نیاز دارد. در این وضعیت، دستگاه به هیچ وجه قادر به بارگذاری در دهانههای روبرو نخواهد بود و شرکت مجبور به تغییر محل پایهها با پرداخت هزینه سنگین یا خرید ماشین جدید میگردد.
نادیده گرفتن فضای مورد نیاز در انتهای راهروها جهت دور زدن ناوگان، اشتباهی است که سرعت تخلیه و بارگیری را به شدت کند میکند. چک عملیاتی این موضوع بدین صورت است: لیفتراک با بزرگترین محموله وزنی و حجمی ممکن در راهرو قرار داده شده و عملیات قرار دادن پالت در بالاترین طبقه شبیهسازی شود؛ زاویه گردش دکل و عدم برخورد چرخها با ضربهگیرهای کف باید آزادانه و بدون نیاز به اصلاح پیاپی فرمان خودرو صورت پذیرد.
منطقهبندی و جانمایی کالا بر پایه تحلیل ABC
توزیع فیزیکی موجودیها بر اساس میزان تقاضا و ارزش افزوده، پایههای روششناسی جانمایی انبار را میسازد. منطق کار بر قانون پارتو متکی است؛ اقلام کلاس A که حدود ۸۰ درصد کل تراکنشها یا ارزش انبار را شامل میشوند، باید در دسترسترین موقعیتهای مکانی چیده شوند. اقلام کلاس B گردش متوسط دارند و اقلام کلاس C کمگردشترین کالاها بوده و دورترین موقعیتها یا مرتفعترین طبقات را به خود اختصاص میدهند.
هدف از پیادهسازی این رویکرد، حداقل کردن مسیرهای حرکتی اپراتورها و وسایل نقلیه است. مسافت پیموده شده در طول یک شیفت کاری رابطه مستقیمی با مصرف سوخت یا باطری تجهیزات، استهلاک کفی سالن و خستگی نیروی انسانی دارد. وقتی پرترددترین کالاها در نزدیکی ورودی راهروها و در تراز قفسههای همسطح سینه و شانه (منطقه طلایی ارگونومیک) قرار میگیرند، زمان جمعآوری هر سفارش تا ۵۰ درصد کاهش مییابد.
در یک انبار فرضی دارویی، محصول سرم تزریقی و قرصهای استامینوفن در دسته کالاهای بسیار پرگردش (کلاس A) قرار دارند، در حالی که تجهیزات جراحی خاص و ایمپلنتها به دلیل تقاضای انگشتشمار در دسته C جای میگیرند. قرار دادن پالتهای سرم در انتهای سالن و طبقه پنجم قفسهها، به معنی رفتوآمد مکرر روزانه در کل طول سالن برای هر سفارش است؛ در حالی که اختصاص دهانههای بیرونی طبقه همکف و اول به پالتهای سرم، مسافت طی شده ناوگان ترابری را شدیداً بهینه میسازد.
مطلب مرتبط: انبارداری صنعتی
اشتباه متداول در این مدل، یکبار مصرف فرض کردن تحلیل ABC است. تقاضای بازار فصلی است و محصولی که در تابستان جزو رده A است ممکن است در زمستان به رده C سقوط کند. برای ممیزی پیوسته، مسئول انبار باید ماهانه ماتریس سرعت حرکت کالا را از سیستم نرمافزاری استخراج کند و در صورتی که بیش از ۱۵ درصد اقلام سریعگردش در موقعیتهای دوردست ثبت شده باشند، فرآیند بازچیدمان موقعیتها (Slotting Optimization) را در دستور کار قرار دهد.
استانداردهای ایمنی، توزیع بار و پایداری سازه قفسهبندی
سازه قفسهبندی یک سازه مهندسی باربر است که بارهای دینامیکی و استاتیکی بسیار سنگینی را تحمل میکند. مکانیزم انتقال بار از بازوها (تیرها) به ستونها (قابها) و در نهایت به پی بتنی سالن میرسد. هرگونه لرزش، ضربه یا بارگذاری غیریکنواخت میتواند رفتار کمانشی ستونها را برهم زده و فاجعه ریزش زنجیرهای قفسهها را به دنبال داشته باشد.
طراحی سازه باید نیروهای لرزهای (زلزله) و وزن حداکثری هر طبقه را مبنای محاسبات قرار دهد. کفپوش سالن باید دارای بتن مسلح با عیار استاندارد و مقاومت تسلیم مناسب باشد تا پیچهای رولبولت مهارکننده ستونها از جای خود کنده نشوند. تعبیه بادبندهای عمودی و افقی، مهاربندهای ردیفهای متصل به هم، و محافظهای ستون در تقاطع راهروها تدابیر فنی اجتنابناپذیری هستند که ضربات اتفاقی دکل یا شاخکهای ترابری را پیش از آسیب به ستون اصلی مستهلک میکنند.
فرض کنید در یک سالن انبارش مواد صنعتی، تیرهای باربر برای تحمل وزن ۲ تن روی هر جفت بازو محاسبه شدهاند. اپراتور بار بدون توجه به برچسب بارگذاری، دو پالت سنگین شمش فولادی با مجموع وزن ۳.۲ تن را در طبقه سوم روی یک دهانه قرار میدهد. بازوهای فولادی دچار تغییر شکل الاستیک بیش از حد شده و با ضربه ملایم چرخ لیفتراک به پایه، سازه ناگهان دچار کمانش جانبی میشود و به ردیفهای مجاور سرایت میکند.
اشتباه مرسوم، عدم نصب پلاکهای فلزی ظرفیت بار مجاز (Load Notice) در نمای ورودی هر دهانه است که ابعاد و وزن مجاز هر طبقه را شفاف نشان نمیدهند. یک روش کنترل ماهانه، ارزیابی خیز تیرها تحت بار است؛ اگر انحراف تیر در وضعیت بارگذاری کامل از نسبت ۱ به ۲۰۰ طول دهانه (L/200) فراتر رود، نشاندهنده بار بیش از حد یا افت ساختاری فولاد است و باید بلافاصله بار برداشته و بازوها تعویض شوند.
مطلب مرتبط: شناسایی کالای راکد در انبار
گامهای اجرایی طراحی و استقرار چیدمان انبار
فرایند تبدیل یک سالن خالی یا بازطراحی یک انبار فعال به فضایی بهینه، نیازمند متدولوژی مرحلهبندی شده است. گام برداشتن بدون دادههای اندازهگیری دقیق، به بنبستهای اجرایی نظیر تداخل لولههای اطفای حریق با تاج قفسهها منتهی خواهد شد.
- برداشت دقیق عوارض معماری: اندازهگیری فواصل واقعی ستونهای ساختمان، شیب کف، موقعیت دربها، کلیدهای برق، تابلوهای فرمان، روشناییها و لولههای آتشنشانی.
- پروفایلبندی بار و شناسایی ابعاد: دستهبندی تمام اقلام بر حسب ابعاد کارتن، ابعاد پالتهای مصرفی، بار وزنی، تنوع SKU و شرایط نگهداری محیطی.
- انتخاب سازگار ناوگان ترابری: تعیین دقیق نوع بالابرها، لیفتراکها و جکپالتها برای تثبیت شعاع چرخش و پهنای مفید راهروها.
- ترسیم نقشه دوبعدی و سهبعدی جانمایی: توزیع بلوکهای قفسهبندی، جانمایی نواحی بارگیری، بستهبندی، قرنطینه و تعیین جهتهای حرکت ترافیکی.
- نصب فیزیکی و مهاربندی تخصصی: تراز کردن پایهها به کمک صفحات تراز فولادی (شیم پلیت)، مهار بولتها با گشتاور استاندارد و نصب توریهای محافظ پشت قفسه.
- خطکشی، کدگذاری و تابلوگذاری: اعمال رنگهای اپوکسی استاندارد بر کف راهروها و نامگذاری موقعیتهای مکانی به صورت آدرسپذیر (راهرو-دهانه-طبقه).
یک کارگاه تولیدی را در نظر بگیرید که بدون اندازهگیری ارتفاع دقیق سیستم آبافشان (اسپرینکلر)، طبقه آخر قفسهبندی را تا نیممتری سقف بالا میبرد. طبق قوانین ایمنی و استانداردهای حریق، باید حداقل ۴۵ تا ۶۰ سانتیمتر فاصله میان سطح بالای بار و افشانهها وجود داشته باشد. در این سناریو، کل طبقه بالایی تا زمان برش و کوتاه کردن ستونها غیرقابل بهرهبرداری اعلام میشود و خطرات جریمه بازرسی ایمنی را به همراه دارد.
نادیده گرفتن شیببندی کف سوله خطای دیگری است که شاقول بودن ستونهای مرتفع را به هم میزند؛ به طوری که یک انحراف ۳ میلیمتری در کف، در ارتفاع ۱۰ متری ستون انحرافی به اندازه چند سانتیمتر ایجاد میکند. پیش از شروع بارگذاری قطعی، یک آزمایش ترازسنجی لیزری روی تمام ستونهای ردیف اول و آخر انجام گیرد تا تراز بودن عمودی با تلورانس حداکثر ۳ میلیمتر در هر متر ارتفاع تایید شود.
خطاهای تکرارشونده در قفسهبندی و چکلیست بازرسی سالانه
حفظ بهرهوری و ایمنی قفسهبندی یک اقدام مستمر است. ساختارهای فلزی انبار در طول زمان بر اثر ضربههای مداوم پالتبرها، جابهجایی بارها و لرزشهای عملیاتی دچار سستی در اتصالات، تاببرداشتگی پایهها و فرسایش پینهای ایمنی میشوند. عدم پایش وضعیت فنی میتواند کوچکترین ضربه را به یک حادثه سنگین تبدیل کند.
یکی از بزرگترین اشتباهات، اصلاح یا دستکاری سازه بدون هماهنگی با تیم مهندسی طراح است؛ به عنوان مثال، باز کردن بازوهای طبقات پایینی برای عبور وسایل نقلیه یا جابهجا کردن تیرها برای جا دادن پالتهای بلندتر. این عمل طول موثر کمانش ستونها را تغییر داده و مقاومت کلی قفسه را تا نصف کاهش میدهد. خطای دیگر، کمتوجهی به پینهای ایمنی (Safety Pins) است که از پرتاب شدن بازو به سمت بالا هنگام بلند کردن ناشیانه پالت توسط شاخک لیفتراک جلوگیری میکنند.
- بررسی وجود و سلامت تمام پینهای قفلکننده در دو سر بازوها برای جلوگیری از دررفتگی افقی.
- سنجش هرگونه پیچیدگی، لهشدگی یا فرورفتگی در ستونها به ویژه تا ارتفاع یک متری از کف زمین.
- کنترل مهرهها و انکربولتهای اتصال صفحه ستون به دال بتنی و عدم وجود لقشدگی یا شکست بتن پیرامون.
- ارزیابی سلامت ضربهگیرهای گوشه و محافظهای ابتدای ردیفها و تعویض قطعات مستهلک.
- تطابق مداوم وزن واقعی پالتهای چیده شده با حداکثر ظرفیت درج شده در پلاک بارگذاری مجاز دهانه.
برای کنترل سریع ضربهخوردگی ستونها، ناظر انبار میتواند از یک خطکش فلزی یک متری استفاده کند؛ خطکش را به طور مستقیم روی ستون قرار داده و شکاف هوایی بین خطکش و بخش تغییر شکل یافته را اندازه میگیرد. اگر انحراف ستون در راستای عمق بیش از ۳ میلیمتر یا در راستای عرض بیش از ۵ میلیمتر باشد، آن بخش از سازه فوراً باید تخلیه بار شده و تا زمان تعویض پایه از چرخه استفاده خارج گردد.